 CONTACT US


Peneira molecular de carbono para indústria eletrônica: principais especificações e seleção
2026-09-15
Uma fábrica de eletrônicos no Leste Asiático rastreou recentemente um lote de microchips defeituosos devido a flutuações na pureza do nitrogênio durante o estágio de refluxo da solda. A causa raiz não foi o gerador de nitrogênio PSA em si, mas uma carga de peneira molecular de carbono (CMS) que foi selecionada sem levar em conta a pressão operacional real e os ciclos de temperatura da planta. Para fabricantes de eletrônicos, onde o nitrogênio é usado para soldagem por refluxo, soldagem por onda, armazenamento de componentes e processamento em atmosfera inerte, a escolha do CMS não é uma decisão de compra de commodities. É uma decisão de confiabilidade do processo.
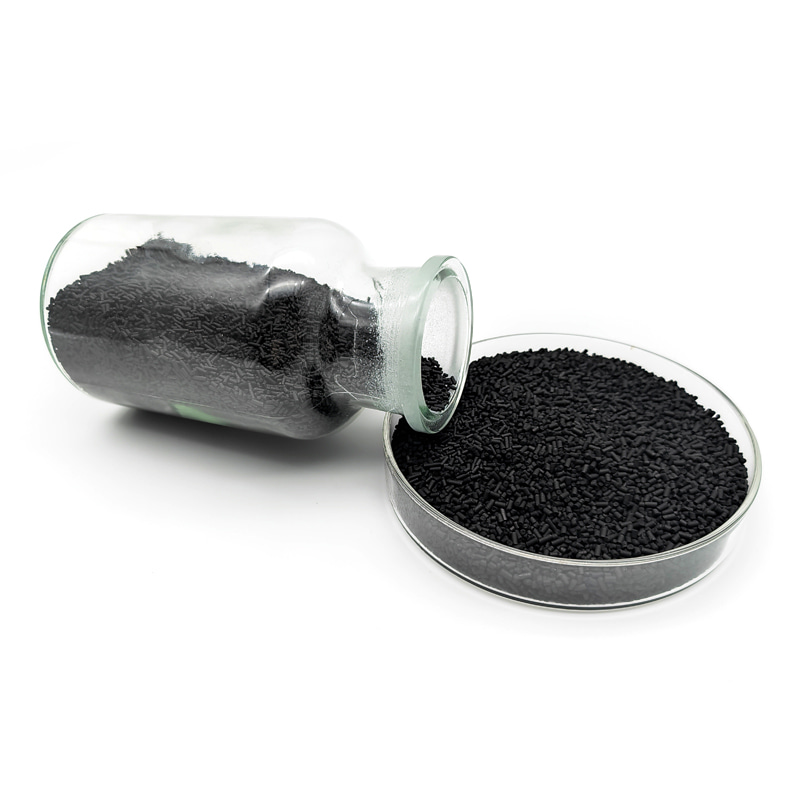
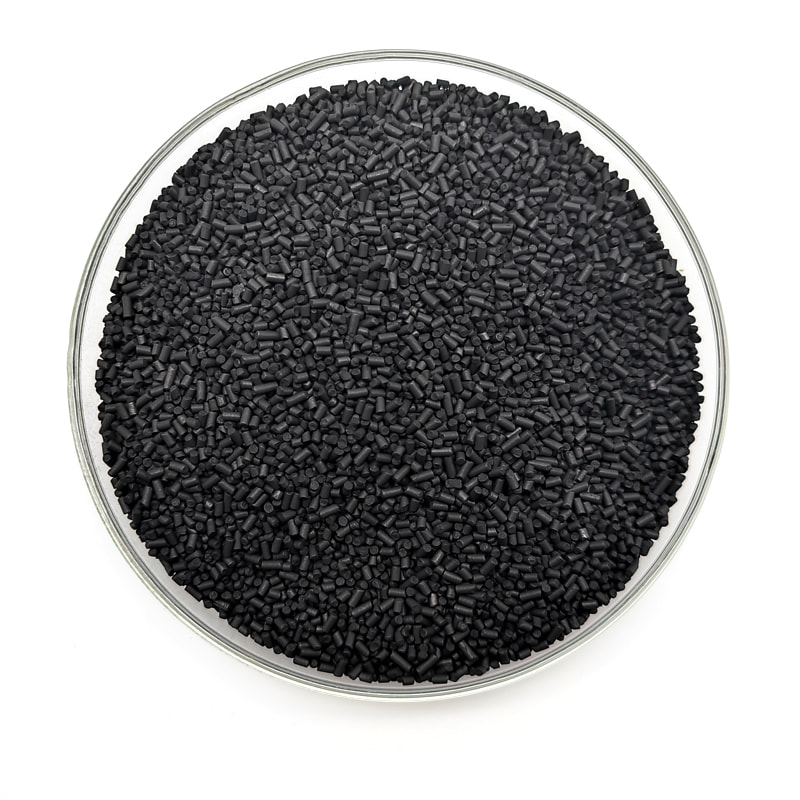
Peneira molecular de carbono é o material adsorvente dentro dos geradores de nitrogênio com adsorção por oscilação de pressão (PSA) que separa o nitrogênio do ar comprimido. Na indústria eletrônica, as consequências do baixo desempenho do CMS incluem danos por oxidação nas juntas de solda, inertização inconsistente nos fornos de cura e aumento dos custos de manutenção devido à desativação prematura da peneira. Este artigo explica como o CMS se comporta na geração de nitrogênio para uso eletrônico, quais especificações realmente importam e como avaliar fornecedores além da folha de dados.
O que a peneira molecular de carbono faz na geração de nitrogênio de nível eletrônico
Os geradores de nitrogênio PSA funcionam circulando o ar comprimido através de um recipiente cheio de CMS. As moléculas de oxigênio se difundem nos microporos da peneira mais rapidamente do que as moléculas de nitrogênio, portanto, sob pressão, o oxigênio é preferencialmente adsorvido. A corrente de gás enriquecida com nitrogênio sai pelo topo do recipiente. Quando a pressão é liberada, o oxigênio é dessorvido e a peneira fica pronta para o próximo ciclo.
Para a produção de eletrônicos, o desempenho da separação deve ser estável ao longo de milhares de ciclos. Ao contrário dos geradores de nitrogênio para indústrias menos exigentes, as aplicações eletrônicas normalmente exigem uma pureza de nitrogênio na faixa de 99,5% a 99,999%, dependendo da etapa do processo. CMS com distribuição inconsistente de tamanho de poros produzirá oscilações de pureza que são invisíveis na leitura diária do analisador de nitrogênio, mas que aparecem mais tarde como falhas de campo em componentes sensíveis.
Principais especificações de CMS para aplicações na indústria eletrônica
O processo de seleção do CMS deve ser orientado por três categorias de desempenho: capacidade de pureza do nitrogênio, taxa de recuperação e durabilidade mecânica. Cada categoria se conecta diretamente ao ambiente de produção de eletrônicos.
Capacidade de pureza de nitrogênio
O CMS é classificado pela máxima pureza de nitrogênio que pode atingir em um sistema PSA. As classes comerciais comuns incluem CMS-240, CMS-260 e CMS-285, onde o número se refere aos quilopascais de pressão nos quais a peneira fornece uma pureza especificada. Um grau CMS-260, por exemplo, é frequentemente usado em sistemas projetados para pureza de nitrogênio de 99,99% a pressão de entrada de 0,6 MPa. O padrão da indústria eletrônica de 99,99% a 99,999% de pureza requer classes de CMS com uma distribuição estreita de microporos, normalmente na faixa de 0,3 a 0,5 nm.
É importante compreender que uma maior pureza proveniente de um sistema PSA menor não é automaticamente melhor. Um grau CMS que atinge 99,999% de pureza, mas tem uma baixa taxa de recuperação, consumirá significativamente mais ar comprimido, o que se traduz diretamente em custos de energia. A taxa de recuperação é normalmente de 35% a 45% para graus CMS padrão que produzem 99,5% de pureza e cai para 25% a 30% com 99,99% de pureza. A fábrica de eletrônicos deve selecionar o grau CMS com base no alvo de pureza específico para cada ponto de uso de nitrogênio, e não no número de pureza mais alto possível.
Sensibilidade à pressão e temperatura
O desempenho de adsorção do CMS é sensível à temperatura e à pressão. A relação pureza do nitrogênio versus pressão é essencialmente linear dentro da faixa normal de operação de 0,5 a 0,8 MPa, mas abaixo de 0,5 MPa a pureza cai drasticamente. A temperatura tem um efeito menos óbvio, mas igualmente importante: para cada aumento de 5°C na temperatura do ar de entrada, a capacidade de adsorção do CMS diminui cerca de 1% a 2%. Os sistemas de ar comprimido das fábricas de eletrônicos geralmente funcionam em temperaturas mais altas do que as condições da folha de dados, especialmente no verão, porque os trocadores de calor do compressor e os secadores são subdimensionados para a demanda de pico. Se uma especificação CMS for baseada em ar de entrada de 20°C, mas a planta realmente operar a 32°C, a pureza real será inferior à sugerida no rótulo.
A implicação prática é que a seleção do CMS para aplicações eletrônicas deve incluir uma margem de temperatura. As curvas de desempenho do fornecedor da peneira devem ser revisadas para verificar se a pureza declarada ainda é alcançável nas condições do mês mais quente da planta, e não apenas nas condições médias anuais.
Resistência Mecânica e Geração de Poeira
As partículas de CMS esfregam umas contra as outras durante os ciclos de pressão e também são expostas à vibração do patim PSA. Várias centenas de milhares de ciclos durante uma vida útil de 5 anos causam atrito de partículas. Os finos de poeira resultantes podem bloquear os filtros a jusante do leito da peneira, reduzir o fluxo e contaminar o fluxo de nitrogênio se o sistema não tiver uma filtragem adequada. Para aplicações eletrônicas, onde o nitrogênio pode entrar em contato direto com pasta de solda ou superfícies de PCB, a poeira do CMS é um risco conhecido de contaminação.
O grau CMS recomendado deve ter uma classificação de dureza acima de 90% (equivalente a ASTM D3802) e uma densidade aparente entre 650 e 700 kg por metro cúbico. Os fornecedores devem ser capazes de fornecer dados de testes de atrito, e não apenas a análise inicial do tamanho das partículas. Também vale a pena perguntar sobre o desempenho da peneira após testes de vida acelerados, uma vez que um CMS que perde 5% de sua resistência ao esmagamento no primeiro ano muitas vezes ainda é utilizável para inertização geral, mas não para produção de eletrônicos.
Como as especificações do CMS se traduzem no desempenho do sistema PSA
O CMS é sempre avaliado dentro de um sistema PSA, nunca isoladamente. A tabela a seguir mostra o desempenho de uma classe CMS típica em diferentes condições operacionais, com base em dados normalmente fornecidos pelos fabricantes. Esses valores são representativos de um grau CMS intermediário adequado para geração de nitrogênio na indústria eletrônica; valores específicos variam de acordo com o fabricante e a classe.
| Parâmetro operacional | Faixa Típica | Impacto na pureza do nitrogênio | Impacto na taxa de recuperação |
|---|---|---|---|
| Pressão de entrada (MPa) | 0,5–0,8 | Pressão mais alta aumenta a pureza | Pressão mais alta reduz a recuperação |
| Temperatura do ar de entrada (°C) | 20–40 | Temperatura mais alta reduz a pureza | Temperatura mais alta reduz a recuperação |
| Tempo(s) de ciclo | 60–120 | Ciclos mais longos favorecem a pureza | Ciclos mais curtos favorecem a recuperação |
| Ponto de ajuste de pureza de nitrogênio (%) | 99,5–99,999 | Um ponto de ajuste mais alto aumenta a demanda de ar | A recuperação cai em maior pureza |
O ponto principal é que a pureza e a taxa de recuperação são parâmetros de desempenho inversos. Para obter 99,999% de nitrogênio, o ciclo PSA deve ser estendido, o que permite que o oxigênio ocupe mais microporos do CMS e, assim, reduz a quantidade de nitrogênio recuperado em cada ciclo. Para aplicações eletrônicas onde a pureza e o volume são críticos, a seleção do CMS deve corresponder ao algoritmo de controle PSA. Os graus de baixa pureza usados para 99,5% de nitrogênio não irão simplesmente “durar mais” para atingir 99,999% de pureza; eles não possuem fisicamente a estrutura de poros para separar o nitrogênio nesse nível.
Escolhendo o grau de CMS certo para a aplicação eletrônica
A primeira decisão que um fabricante de eletrônicos enfrenta é entre classes CMS padrão e classes dedicadas de alta pureza. A tabela abaixo compara dois tipos comuns de CMS e o que eles significam para um sistema de nitrogênio PSA.
| Parâmetro | CMS padrão | CMS de alta pureza |
|---|---|---|
| Pureza típica alcançada | 99,5% –99,9% | 99,99% –99,999% |
| Taxa de recuperação com pureza nominal | 40%–50% | 25%–35% |
| Gama de microporos | 0,4–0,6nm | 0,3–0,5nm |
| Custo relativo por tonelada | Linha de base | 1,5×–2× linha de base |
| Uso típico de eletrônicos | Soldagem por onda, purga de armazenamento | Soldagem por refluxo, inertização fabulosa de wafer |
Para um fabricante de eletrônicos que usa nitrogênio em vários níveis de pureza, a abordagem prática é instalar dois sistemas PSA: um com CMS padrão para inertização em massa com pureza de 99,5% (soldagem por onda, armários de armazenamento, limpeza de estêncil com pasta de solda) e outro com CMS de alta pureza para etapas críticas de 99,99% ou mais (soldagem por refluxo sob nitrogênio, cozimento de componentes, porta-luvas para salas limpas). Isso evita pagar a mais por CMS de alta pureza onde não é necessário e evita comprometer a pureza onde ela é.
Considerações práticas na aquisição de CMS para aplicações eletrônicas
O comerciante CMS para aplicações eletrônicas não é apenas um fornecedor de materiais. A compra deve ser avaliada segundo os seguintes critérios, que vão além da ficha técnica do produto:
- Consistência do tamanho das partículas. Peça a curva de distribuição do tamanho das partículas do fabricante, não apenas um único número médio. Partículas CMS na faixa de 1,8 a 2,2 mm são comuns em sistemas PSA, mas uma ampla distribuição pode causar compactação localizada do leito e maiores quedas de pressão. As fábricas de eletrônicos com margem limitada de compressores são especialmente sensíveis a isso.
- Estabilidade de umidade e capacidade de adsorção. O CMS exposto à umidade durante o armazenamento ou manuseio perderá a capacidade de adsorção. Verifique se o fornecedor envia em tambores de aço selados com dessecante e se o produto tem prazo de validade declarado nessas condições.
- Compatibilidade de filtro. O leito CMS é frequentemente protegido por um filtro de entrada e seguido por um filtro de saída. Verifique se a classificação de dureza do CMS corresponde ao projeto de filtragem. Se o CMS tiver alta geração de poeira, o filtro a jusante bloqueará mais cedo e poderá precisar ser substituído com mais frequência do que o cronograma de manutenção padrão do sistema PSA.
- Suporte ao fornecedor para otimização do sistema. Quando o fabricante de elétrons opera o sistema PSA com alta pureza, o CMS está sendo executado mais próximo dos seus limites físicos. O fornecedor deve ser capaz de fornecer orientação operacional sobre tempos de ciclo, configurações de equalização e parâmetros de regeneração. Um fornecedor que apenas envia materiais sem dar suporte técnico é menos adequado para a indústria eletrônica, onde os gases de processo estão diretamente ligados ao rendimento do produto.
O contexto do aplicativo também é importante. Sistemas eletrônicos e semicondutores de nitrogênio normalmente exigem um projeto coordenado entre o skid PSA, o tanque tampão e a filtragem no ponto de uso. O CMS selecionado com base apenas na capacidade de pureza pode não funcionar bem se o tempo de ciclo do sistema estiver fora da faixa pretendida. É sempre recomendável compartilhar os parâmetros operacionais reais do PSA com o fornecedor do CMS antes de finalizar a classificação.
Considerações sobre custos do ciclo de vida
O preço do CMS representa uma parte modesta do custo total de propriedade de um sistema de geração de nitrogênio durante um período de 10 anos. Os custos mais significativos são energia de ar comprimido, mão de obra de manutenção, substituição de filtros e tempo de inatividade devido a falhas de pureza. Um grau de CMS mais barato que produza uma recuperação 2% menor com a mesma pureza aumentará permanentemente o consumo de eletricidade do compressor de ar da planta. Ao longo de uma vida útil de 10 anos, essa penalidade de energia pode ser várias vezes maior que o custo inicial de compra do CMS.
Na produção de eletrônicos, os custos de tempo de inatividade são normalmente muito mais elevados do que os custos de energia. Se a cama CMS falhar prematuramente e o sistema PSA precisar ser reabastecido, a fábrica poderá perder um turno completo de produção. Esse risco favorece fortemente o uso de um tipo CMS com histórico comprovado em aplicações eletrônicas similares, mesmo que o preço por tonelada seja mais alto. O cálculo correto é o custo por ano de operação confiável, e não o custo por tonelada no momento da compra.
Como especificar CMS para uma fábrica de eletrônicos
Ao escrever uma especificação CMS para uma instalação eletrônica, os seguintes parâmetros devem ser definidos desde o início:
- Pureza de nitrogênio necessária para cada etapa principal do processo (por exemplo, 99,99% para refluxo, 99,5% para soldagem por onda, 99,99% para armazenamento de componentes).
- Taxa máxima de fluxo de nitrogênio em metros cúbicos normais por hora no cenário operacional mais exigente.
- Faixa de condições do ar de entrada: pressão, temperatura e teor de umidade na entrada do sistema PSA, incluindo as piores condições de verão.
- Densidade aparente do CMS, faixa de tamanho de partícula e valores de dureza que o fornecedor deve certificar.
- Taxa de recuperação garantida no nível de pureza especificado, com método de teste e tolerância de medição definidos.
- Prazo de entrega e forma de entrega (tipo de tambor, peso, método de selagem, faixa de temperatura de armazenamento).
Uma especificação com estes itens dá ao fabricante e ao fornecedor do CMS uma base de avaliação clara. Para compradores que não se sentem confortáveis em definir o valor da taxa de recuperação, solicitar ao fornecedor que forneça a curva de desempenho completa em três purezas diferentes é uma alternativa aceitável.
Avaliando fornecedores de CMS para a indústria eletrônica
Nem todos os fornecedores de CMS têm experiência no setor eletrónico. As seguintes perguntas podem ajudar na seleção de fornecedores qualificados:
- O fornecedor pode fornecer instalações de referência em fábricas de eletrônicos, e não apenas instalações industriais gerais de nitrogênio PSA?
- O fornecedor possui procedimentos de controle de qualidade documentados para distribuição de tamanho de partícula, dureza e capacidade de adsorção em cada lote?
- Qual é a capacidade máxima de produção mensal do fornecedor para o tipo específico de CMS que está sendo considerado?
- O fornecedor oferece uma equipe de serviço técnico que pode auxiliar na solução de problemas de PSA além da própria peneira?
- O produto CMS é respaldado por uma folha de especificações que inclui desempenho sob variações de temperatura e pressão, e não apenas um único valor nominal?
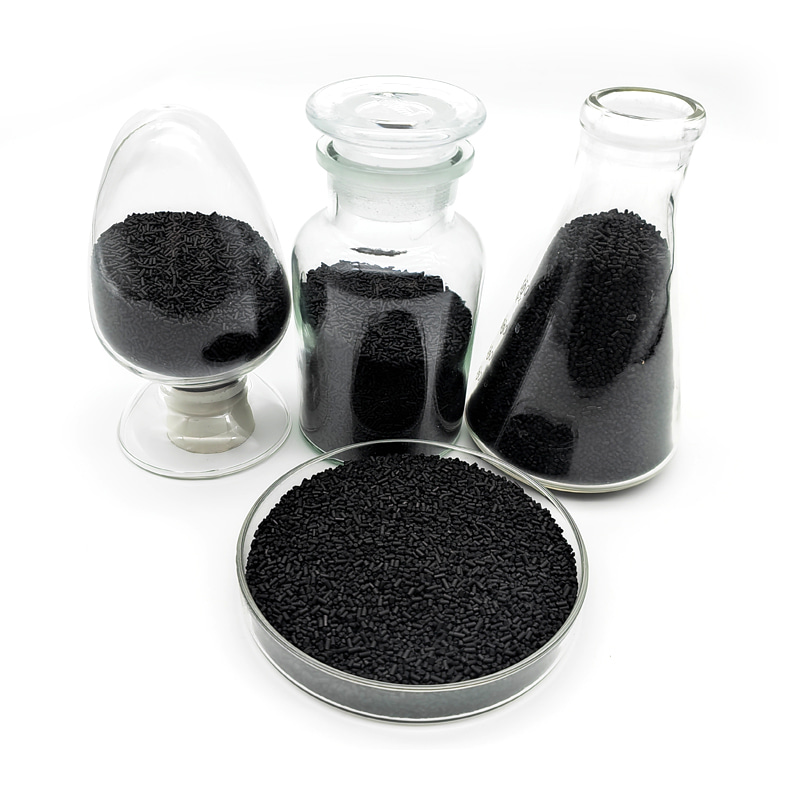
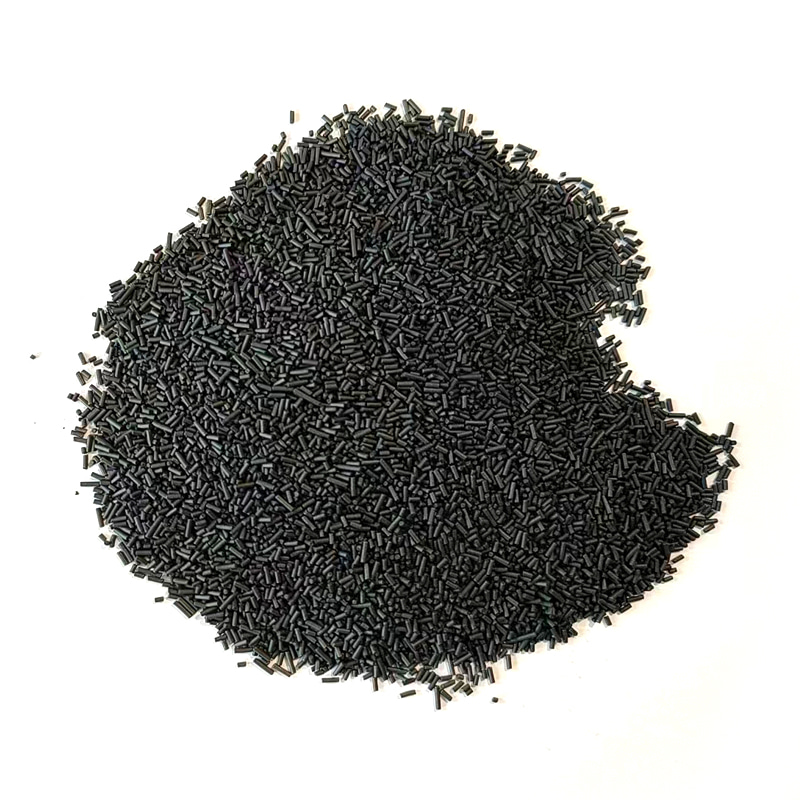
Os fornecedores que fabricam CMS a partir de precursores de carbono poroso à base de resina geralmente apresentam um controle de microporos mais consistente do que aqueles que dependem de rotas de carvão ativado à base de carvão ou de casca de coco. A química do precursor afeta a distribuição do tamanho dos poros, e os materiais à base de resina normalmente fornecem uma janela de poros mais estreita, o que é benéfico para a pureza do nitrogênio na indústria de elétrons. Um fabricante que controla tanto o precursor quanto o processo de carbonização, em vez de comprar CMS bruto e revendê-lo, geralmente está melhor posicionado para garantir a consistência entre lotes. Para referência, o produto de peneira molecular de carbono é um exemplo de CMS à base de resina fornecido para aplicações de nitrogênio PSA.
Conclusão: Escolha o CMS com base na demanda do processo, não no Datasheet Maxima
A indústria eletrônica impõe exigências mais rigorosas ao desempenho da peneira molecular de carbono do que a maioria dos setores que utilizam nitrogênio. O grau correto de CMS é aquele que atinge a pureza de nitrogênio necessária na pressão e temperatura operacionais reais da planta, com uma taxa de recuperação baixa o suficiente para ser eficiente em termos energéticos, mas não tão baixa que o compressor se torne um gargalo. A geração de poeira, a dureza mecânica e a consistência do lote são igualmente críticas, porque determinam a estabilidade a longo prazo do fornecimento de nitrogênio.
Os produtores de eletrônicos devem trabalhar com fornecedores de CRM que entendam a dinâmica do sistema PSA e possam fornecer orientação específica para aplicações. Ao definir o requisito de pureza para cada ponto de uso, confirmar o desempenho da peneira dentro dos limites operacionais e avaliar a capacidade de fabricação e a garantia de qualidade do fornecedor, a fábrica de eletrônicos pode garantir um suprimento de nitrogênio que protege tanto o rendimento do produto quanto o custo operacional. A experiência do lote de microchip defeituoso no início é evitável – o processo de seleção da peneira simplesmente precisa ser tão disciplinado quanto o próprio processo de produção de eletrônicos.
 E-mail
anhuilisa@126.com
 Phone
+86 18603224420
 Address
Nº 26 Kunshan Road, Zona de Desenvolvimento Econômico de Xuanzhou, cidade de Liqiao, distrito de Xuanzhou, cidade de Xuancheng, província de Anhui, República Popular da China
Direitos de autorAnhui Zhuoxu New Material Technology Co., Ltd. All rights reserved.
 Fabricante de peneira molecular de carbono Fornecedor de peneira molecular de carbono